- Inggris
- French
- German
- Portugis
- Spanyol
- russian
- japanese
- korean
- arabic
- irish
- Yunani
- turkish
- Italia
- danish
- Romania
- indonesian
- Czech
- Afrikaans
- swedish
- polish
- basque
- catalan
- esperanto
- Hindi
- lao
- albanian
- Amharic
- armenian
- azerbaijani
- belarusian
- bengali
- bosnian
- bulgarian
- cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- estonian
- filipino
- finnish
- Frisian
- galician
- georgian
- gujarati
- Haitian
- hausa
- Hawaiian
- hebrew
- hmong
- Hungarian
- icelandic
- igbo
- javanese
- kannada
- Kazakh
- khmer
- Kurdish
- Kyrgyz
- latin
- latvian
- lithuanian
- Luksemburg..
- macedonian
- Malagasi
- malay
- Malayalam
- maltese
- maori
- marathi
- mongolian
- Burmese
- nepali
- norwegian
- Pashto
- persian
- punjabi
- serbian
- Sesotho
- Sinhala
- slovak
- slovenian
- somali
- Samoan
- scots Gaelic
- Shona
- Sindhi
- Sundanese
- swahili
- Tajik
- tamil
- telugu
- thai
- ukrainian
- Urdu
- Uzbek
- Vietnam
- welsh
- Xhosa
- panjabi
- yoruba
- zulu
Kontrol PLC vs. Relay: Sistem endi sing luwih apik kanggo Mesin Roll Forming?
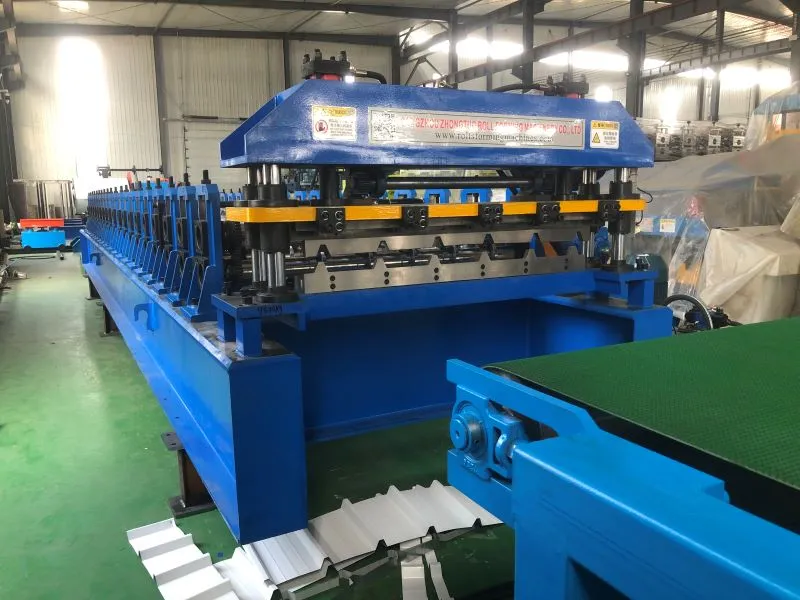
Kanggo umume para panuku, mesin roll forming sing dikontrol PLC minangka pilihan sing luwih apik. Pengontrol logika sing bisa diprogram ngidini sampeyan nyimpen profil, nyetel dawa potongan ing layar, maca alarm kesalahan, lan nambah punching utawa stacking mengko tanpa kudu masang kabel maneh. Kontrol relay isih bisa digunakake kanggo saluran profil tunggal sing prasaja kanthi output sing sithik lan anggaran sing ketat. Aku nulis pandhuan iki kanggo mbantu sampeyan mbandhingake kaloro sistem kasebut miturut fleksibilitas, diagnostik, pangopènan, lan total biaya, supaya sampeyan bisa milih persiyapan paling gampang sing cocog karo rencana sampeyan. Aku uga nuduhake spesifikasi mesin 18-stand kita.
Apa Sebab Sistem Kontrol Penting ing Mesin Roll Forming Apa Koordinat Kontroler
Sawise langkah-langkah decoiling, feeding, forming, measuring long, cutting, lan discharge, roll forming line nggawa coil ngliwati proses kasebut. Saben langkah dijadwalake dening sistem kontrol. Cacat dideteksi, motor utama diwiwiti, encoder diwaca, pemotong hidrolik dipicu ing dawa sing wis ditemtokake, lan line mandheg nalika ana kesalahan. Lembaran dikirim kanthi dawa sing tetep lan potongan sing resik nalika proses kasebut ditindakake kanthi cara sing terkoordinasi. Yen kesasar, sampeyan bakal duwe scrap, macet, lan operator kudu ngatasi masalah kanthi manual.
Kepiye Kontrol Mengaruhi Kualitas lan Downtime
Kontroler iki tanggung jawab kanggo mbentuk patang asil sing dideleng saben dina: dawa sing bener, kecepatan saluran, beban kerja operator, lan downtime. Lembaran atap lan tembok dijaga ing toleransi kanthi siklus pemotongan sing konsisten, sing njamin panel bisa dipasang ing lokasi. Uga penting kanggo nemokake kesalahan kanthi cepet. Yen dibandhingake karo saluran sing mbutuhake pemantauan terminal sajrone sejam, saluran sing ngenali sensor sing gagal kanthi otomatis bakal diterusake luwih cepet. Nanging, kontrol mung salah siji saka sawetara faktor. Faktor tambahan sing nemtokake akurasi pungkasan kalebu perkakas, kekakuan poros, kualitas koil, lan kalibrasi.
Apa sing kudu dibandhingake sadurunge njaluk penawaran
Regane wae wis menehi gambaran sing winates banget. Tulis gambar profil sampeyan, bahan lan kekandelan koil, produksi sing pengin sampeyan capai, lan shift sing pengin sampeyan kerjakake saben dina sadurunge njaluk kutipan. Kalebu kawruh sampeyan babagan pangopènan, kabutuhan sampeyan kanggo bagean panggantos, lan rencana apa wae sing sampeyan kudu tambahake punching utawa stacking. Takon saben pabrikan kepiye kabinet listrik kasebut tundhuk karo NFPA 79, yaiku standar listrik kanggo peralatan industri, uga standar sing wis ditetepake inspektur lokal sampeyan. Yen sampeyan minangka bisnis sing beroperasi ing Amerika Serikat. Panyedhiya bisa menehi kutipan ruang lingkup sing padha nalika duwe informasi sing jelas, sing ngidini sampeyan mbandhingake proposal kanthi objektif.
Cara Kerja Kontrol PLC lan Relay, lan Bedane
Apa sing diarani Mesin Roll Forming sing Dikontrol PLC?
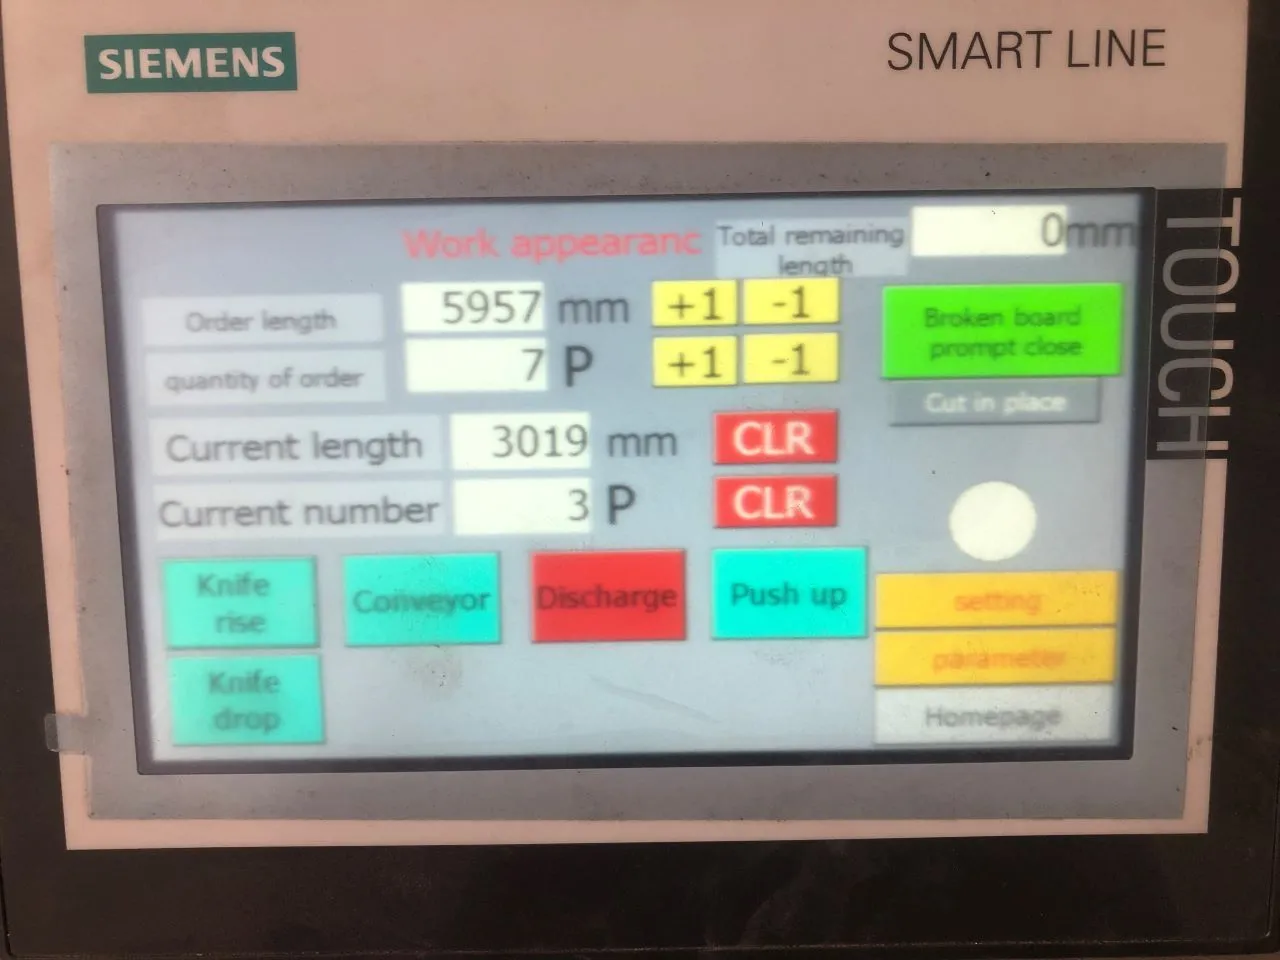
Mesin pembentuk gulung sing dikontrol PLC nggunakake pengontrol logika sing bisa diprogram kanggo maca sensor lan mrentah motor, unit hidrolik, lan pemotong. PLC nyekel logika kasebut. HMI, utawa layar tutul, ngidini operator ngetik dawa, jumlah, kecepatan, lan mode. Encoder ngukur strip nalika obah, lan PLC bakal motong nalika cacahe tekan dawa sing wis disetel. PLC wis ana wiwit taun 1968, nalika para insinyur ngenalake unit pertama sing ngganti panel relay kabel ing pabrik mobil. Standar IEC 61131-3 saiki nemtokake basa pamrograman.
Cara Kerja Mesin sing Dikendalikake Relay
Logika sing wis diprogram iku sing nggerakake mesin sing dikontrol dening relay. Liwat panggunaan kabel permanen, relay, kontaktor, timer, limit switch, lan katup solenoid kabeh disambungake siji lan sijine, lan saben tumindak ngetutake jalur sing wis ditemtokake. Ing kasus jalur wiwitan lan mandheg sing langsung nggawe profil siji, metode iki gampang dingerteni, lan akeh tukang listrik sing kenal karo iki. Kekurangane dadi jelas nalika ana sing diganti. Proses rewiring asring dibutuhake nalika ngganti urutan, lan nemokake cacat bisa uga mbutuhake mriksa sawetara terminal siji-siji. Informasi peringatan sing winates diwenehake dening panel relay, lan mung nyimpen sawetara setelan.
Bentenane Kunci ing Fleksibilitas lan Diagnostik
Salah sawijining prabédan sing paling misuwur yaiku kemampuan adaptasi. Pengontrol logika sing bisa diprogram (PLC) bisa diprogram ulang kanggo nampung profil anyar, urutan potongan, utawa bahan, dene panel relay njaga logika sing wis disetel nganti dipasang maneh dening wong liya. PLC ora mung nampilake tandha lan status ing antarmuka manungsa-mesin (HMI), nanging uga nggampangake kanggo nyambungake mesin punching, stacker, lan counter produksi. Siji bab sing kudu dielingi yaiku PLC ora njamin akurasi dhewe. Tooling, drive backlash, kelurusan bahan, lan kalibrasi mung sawetara faktor sing terus mengaruhi dawa potongan. Para panuku ora mung kudu ngevaluasi kabinet kontrol, nanging uga kudu ngevaluasi kabeh sistem.
Kauntungan, Kekurangan, lan Total Biaya
Kauntungan lan Kekurangan PLC
PLC ngidini sampeyan nyimpen resep, nindakake pemotongan otomatis, ningkatake sinkronisasi, ngirim sinyal bebaya, lan nyederhanakake proses nambahake. Fitur-fitur iki migunani nalika sampeyan mbukak pirang-pirang ukuran profil utawa kerja pirang-pirang shift amarga bisa nyuda jumlah modifikasi manual sing kudu ditindakake operator lan ngidini dheweke nemokake cacat kanthi luwih cepet. Senadyan mangkono, kompromi kasebut cukup nyata. Asring ana biaya awal sing luwih dhuwur sing ana gandhengane karo jalur PLC, lan kru sampeyan butuh sawetara pelatihan. Kanggo nyegah modul sing gagal nyebabake mandheg produksi sing suwe, penting kanggo njaga serep piranti lunak, verifikasi kompatibilitas komponen, lan nyimpen bagean panggantos sing penting.
Nalika Kontrol Relay Isih Masuk Akal
Saran kula kanggo saben panuku yaiku aja nganggo PLC. Kontrol relay bisa digunakake yen sampeyan mung perlu ngoperasikake siji profil sing stabil kanthi output sing moderat, yen sampeyan butuh otomatisasi sing winates, lan yen sampeyan kudu netepi anggaran sing ketat. Iki bisa uga luwih cocog kanggo papan kerja cilik kanthi tukang listrik sing wis kenal karo sirkuit relay. Ing sawetara taun sabanjure, sampeyan kudu takon marang awake dhewe apa sampeyan bakal nambah shift kapindho, unit punching, utawa profil kapindho kanggo tenaga kerja sampeyan. Nginstal ulang kabel ing wektu mengko bisa uga luwih larang tinimbang miwiti nganggo PLC yen jawabane ya.
Efisiensi lan Total Biaya Kepemilikan
Bandhingake total biaya mesin roll forming sing dikontrol PLC , ora mung rega tuku. Etung perkakas, instalasi, pelatihan, energi, tenaga kerja, perawatan, suku cadang, downtime, lan upgrade mengko. PLC bisa nyuda kesalahan persiyapan, nyepetake pangowahan, lan nyepetake pemecahan masalah, nanging output nyata isih gumantung saka bentuk profil, kelas baja, kekandelan, stasiun pembentuk, lan katrampilan operator. Takon saben supplier kanggo data uji, toleransi pemotongan, lan wektu pangowahan. Yen bisa, jaluk uji panrima pabrik nggunakake gambar lan bahan sampeyan dhewe, lan delengen mesin mlaku sadurunge dikirim.
Cara Milih Sistem sing Tepat lan Apa sing Ditawakake ZTRFM
Cocokake Kontrol karo Rencana Produksi Sampeyan
Wiwiti karo aplikasi sing pengin digunakake, apa iku purlin, panel tembok, lembaran atap, utawa bagean sing digawe khusus. Langkah sabanjure yaiku verifikasi bahan, kekandelan, ukuran profil, toleransi, output, lan shift. Sistem kontrol relay cocok kanggo operasi profil tunggal, volume rendah. Profil ganda, kontrol dawa otomatis, lan ekstensi ing mangsa ngarep kabeh bisa ditindakake nganggo PLC. Uga kalebu bantuan saka panyedhiya ing dhaptar priksa sing padha. Takon babagan merek komponen, gambar listrik, serep piranti lunak, bantuan jarak jauh, instalasi, pelatihan, garansi, lan wektu tunggu kanggo bagean panggantos. Dibandhingake karo rega sing murah, respon sing tepat kanggo saben topik menehi informasi luwih akeh babagan produk kasebut.
Fitur Teknis sing Pantes Dipriksa
Priksani susunan kasebut kanthi lengkap. Saliyane ngidini ngetik dawa lan jumlah, HMI uga kudu kalebu mode manual lan otomatis, tandha, penghitung, resep, lan basa sing gampang dingerteni operator sampeyan. Encoder lan cutter kudu diatur miturut kecepatan lan toleransi sing dikarepake. Nalika nggarap kegiatan sing luwih mbutuhake wektu utawa luwih ketat, pelacakan servo bisa uga migunani. Kajaba iku, verifikasi kapasitas decoiler , penyelarasan feed, sistem hidrolik, mandheg darurat, perlindungan overload, pendinginan kabinet, lan nemtokake apa saluran kasebut bisa nampa peralatan punching utawa stacking ing mangsa ngarep.
Kesalahan Tuku Umum
Salah sawijining kesalahan sing paling umum yaiku tuku barang kanthi rega paling murah. Ana kemungkinan instrumentasi, decoiler otomatis, instalasi, pelatihan, kemasan ekspor, lan suku cadang ora kalebu ing kutipan kasebut. Anggepan manawa kabeh mesin PLC kerjane kanthi cara sing padha minangka kesalahan liyane. Asil dipengaruhi dening sawetara faktor, kalebu kekuatan rangka, rol, motor, sensor, pemotong, lan piranti lunak. Sadurunge proses manufaktur diwiwiti, sampeyan kudu verifikasi manawa desain pungkasan, kelas baja, kekandelan, toleransi, lan data koil sampeyan akurat. Kanggo nyegah mesin kasebut ora ditemtokake kanthi tepat, penting kanggo menehi informasi marang pabrikan babagan profil ing mangsa ngarep, kecepatan sing luwih dhuwur, utawa luwih akeh punching.
Spesifikasi Mesin Roll Forming sing Dikontrol PLC ZTRFM
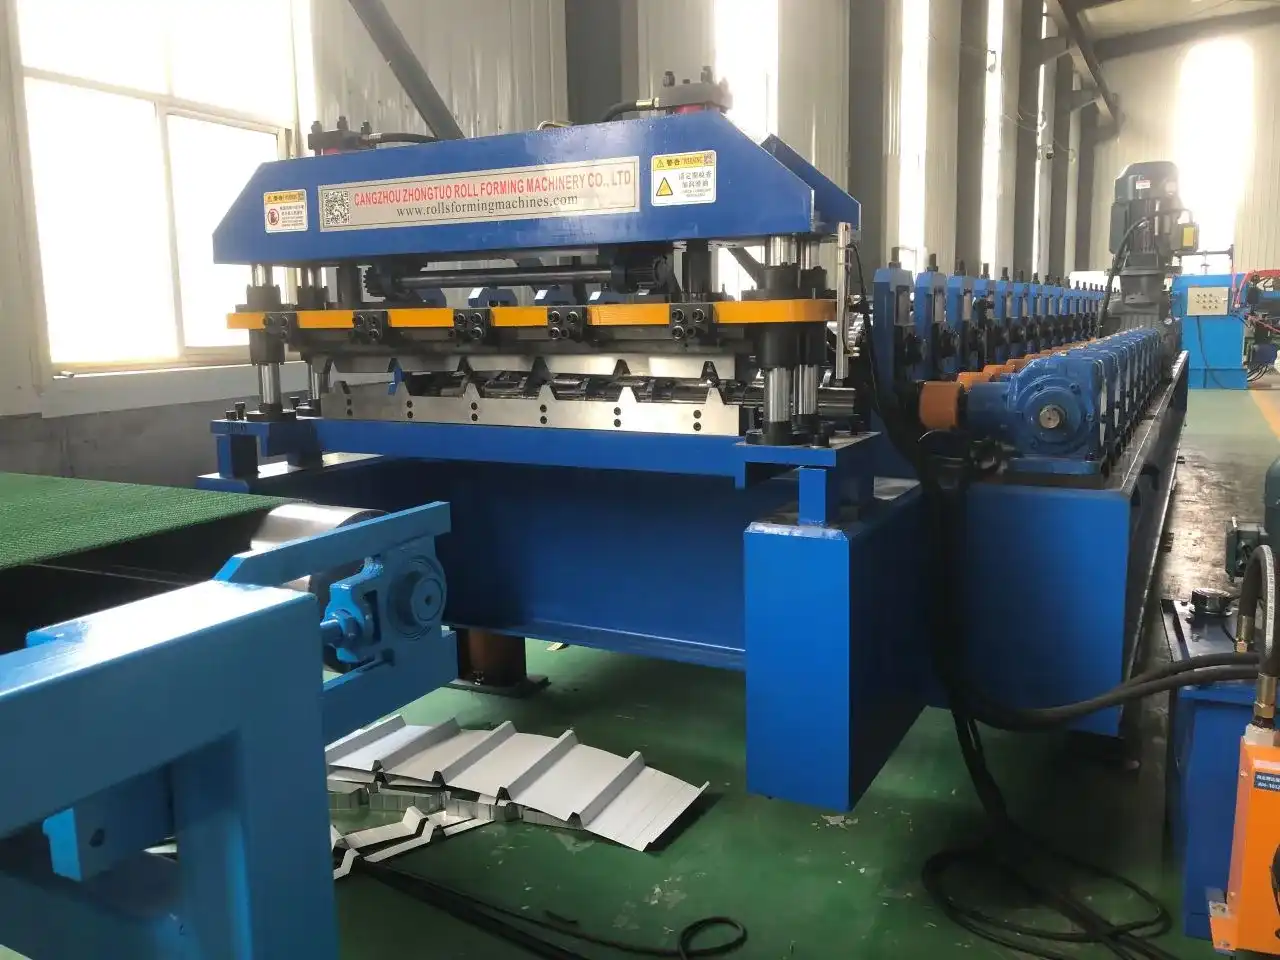
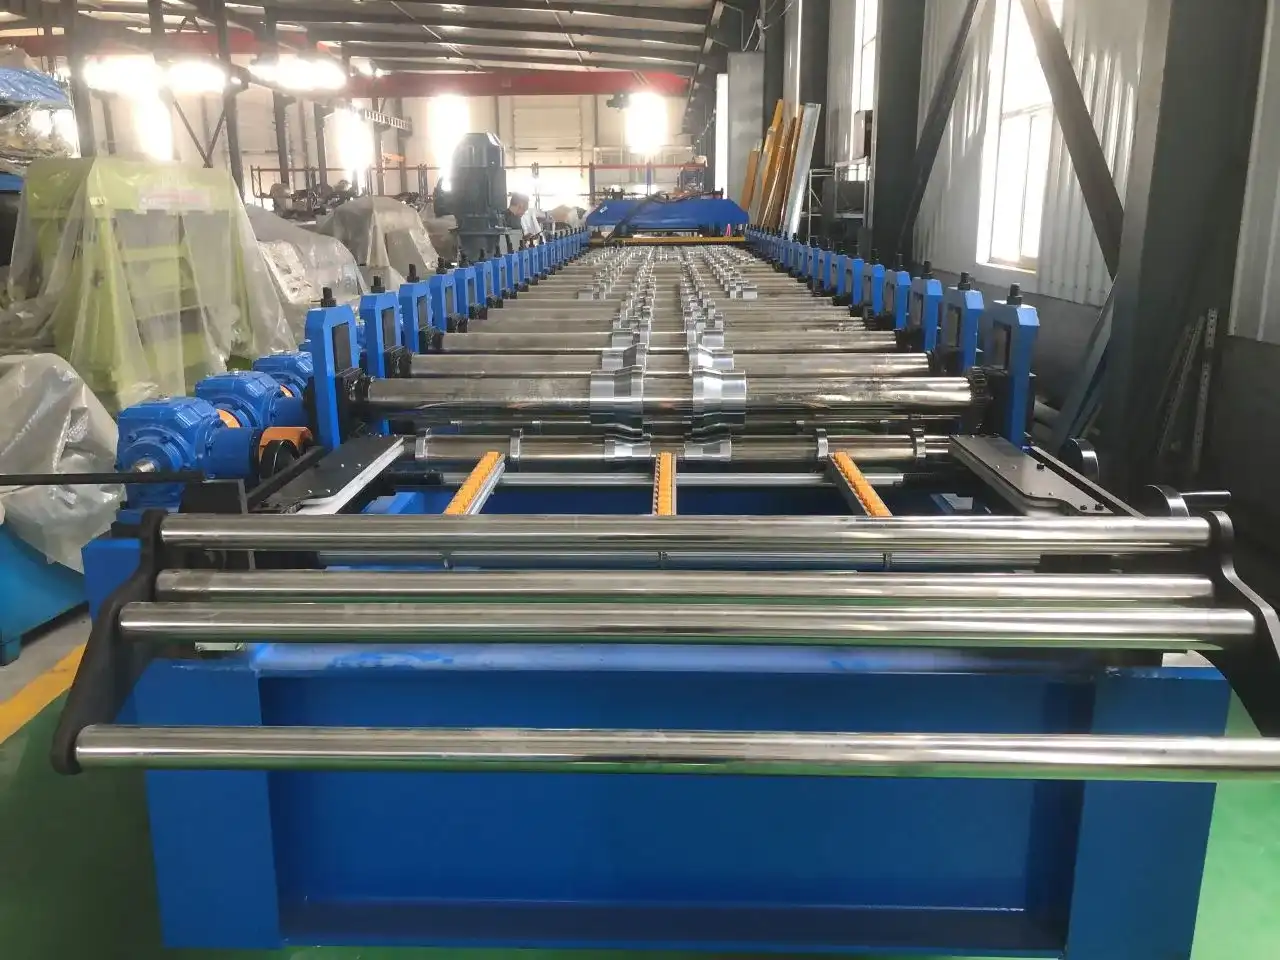
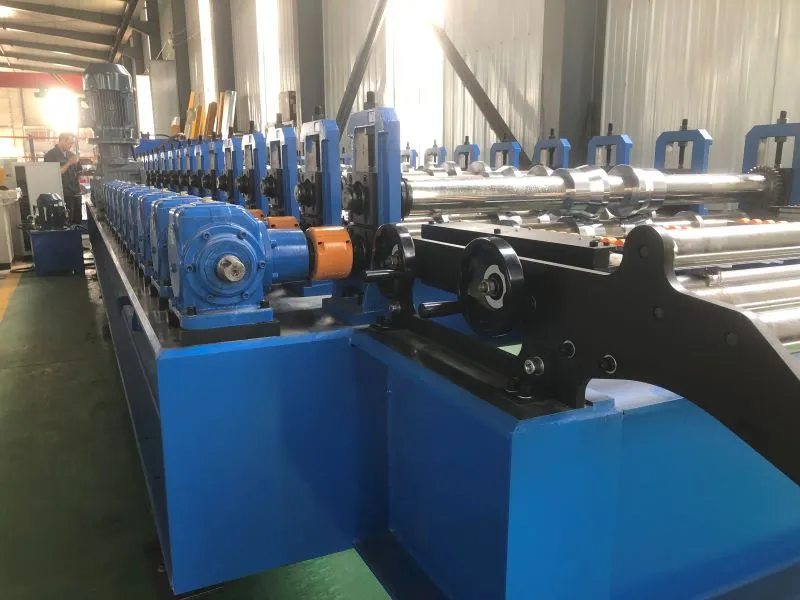
Mesin entri sing digunakake dilengkapi PLC Siemens lan encoder Omron. Ing PPGI, GI, Alzn, baja tahan karat, lan aluminium, bisa ngasilake kumparan kanthi kekandelan wiwit saka 0.3 nganti 0.8 milimeter. 18 dudukan pembentuk, rol 40Cr sing wis dikuatake lan dikrom, lan poros 42Cr kanthi diameter 75 mm kabeh kalebu ing konstruksine. Ana girboks rantai lan gir sing digerakake dening motor utama yaiku 7.5 kW, lan pemotong digerakake dening unit hidrolik yaiku 4 kW. 15 nganti 20 meter per menit minangka kecepatan produksi. Kita nyetel profil supaya cocog karo gambar utawa conto sing sampeyan wenehake.
kesimpulan
Pilihan antarane PLC lan kontrol relay gumantung saka kabutuhan produksi. Panel relay nggunakake kabel tetep, regane luwih murah, lan cocog karo siji profil stabil kanthi output sing endhek, nanging kudu dipasang maneh kanggo owah-owahan lan nawakake diagnostik sing winates. Mesin roll forming sing dikontrol PLC nyimpen resep, ngontrol dawa potongan, nampilake alarm, lan nampa punching utawa stacking mengko, sanajan regane luwih larang ing wiwitan lan mbutuhake staf sing wis dilatih. Akurasi isih gumantung saka perkakas, kondisi drive, bahan, lan kalibrasi. Mbandhingake total biaya, sing kalebu perkakas, pelatihan, downtime, lan upgrade, menehi gambaran sing luwih jelas tinimbang mbandhingake rega. Kanggo pirang-pirang profil, shift sing luwih dawa, utawa pertumbuhan sing direncanakake, kontrol PLC biasane luwih cocog.
Pitakonan Umum
1. Apa PLC mesthi luwih akurat tinimbang kontrol relay?
Ora. PLC nambah wektu lan pelacakan dawa, nanging perkakas, backlash drive, kelurusan material, lan kalibrasi nyetel toleransi pungkasan. Nilai kabeh mesin.
2. Apa aku isa nambah punching utawa stacking mengko?
Biasane ya. Arsitektur PLC luwih gampang nampa peralatan tambahan tinimbang kabel relay tetep. Kabari supplier sampeyan luwih awal, supaya kabinet lan program duwe papan kanggo iku.
3. Apa sing mengaruhi rega mesin mbentuk gulungan PLC?
Syarat profil, tingkat otomatisasi, kapasitas mesin, instalasi, merek komponen, lan ruang lingkup layanan kabeh mengaruhi rega lan wektu pangiriman. Pelacakan servo luwih larang tinimbang pelacakan dawa encoder standar.
4. Apa ZTRFM nawakake dhukungan jarak jauh?
Inggih. Kita nyedhiyakake diagnostik jarak jauh lan kerja sama karo Siemens babagan IoT cloud lan perawatan jarak jauh AI, sing mbantu nyuda downtime.
Nyuwun Penawaran Mesin Roll Forming sing Dikontrol PLC saka ZTRFM
Nggoleki supplier mesin roll forming sing dikontrol PLC sing mbangun miturut gambar sampeyan? Cangzhou Zhongtuo, sing dikenal minangka ZTRFM, wis nggawe mesin roll forming adhem wiwit taun 2014 lan duwe sertifikat ISO 9001, CE, lan CAS. Kita ngekspor menyang luwih saka 150 negara lan bisa nggabungake decoiler, former, stacker, lan suku cadang. Kirim profil, data koil, lan voltase sampeyan menyang zhongtuorollforming@gmail.com kanggo rincian luwih lanjut.