- engleski
- francuski
- njemački
- portugalski
- španski
- ruski
- japanski
- korejski
- arapski
- irski
- grčki
- turski
- italijanski
- danski
- rumunski
- indonezijski
- češki
- afrikans
- švedski
- poljski
- baskijski
- katalonski
- esperanto
- hindi
- lao
- albanski
- amharski
- jermenski
- Azarbejdžanac
- Bjeloruski
- bengalski
- bosanski
- bugarski
- cebuano
- Chichewa
- Corsican
- hrvatski
- holandski
- estonski
- Filipinski
- finski
- frizijski
- galicijski
- gruzijski
- gujarati
- haićanski
- hausa
- havajski
- jevrejski
- hmong
- Mađarski
- islandski
- igbo
- javanski
- kanada
- Kazahstanski
- Khmer
- kurdski
- Kirgistan
- latin
- letonski
- litvanski
- Luksembou..
- makedonski
- madagaskarski
- malay
- malayalam
- malteški
- Maor
- marathi
- mongolski
- Burmanski
- nepalski
- norveški
- Pashto
- persijski
- Punjabi
- srpski
- Sesotho
- Sinhala
- slovak
- slovenački
- somalski
- samoanski
- sardinijski
- shona
- Sindi
- Sudanski
- swahili
- tadžički
- Tamil
- telugu
- thai
- ukrajinski
- urdu
- Uzbek
- vijetnamski
- velški
- Xhosa
- jidiš
- Yoruba
- zulu
Dodavanje automatskog probijanja na liniju mašine za T-bar na plafonu
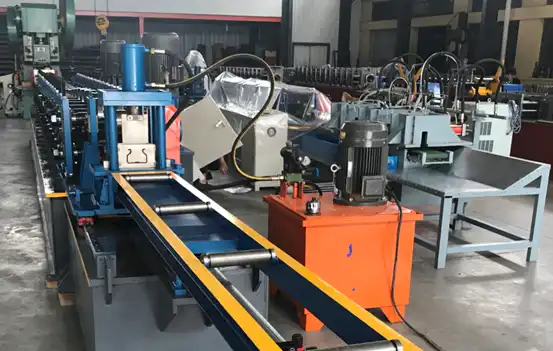
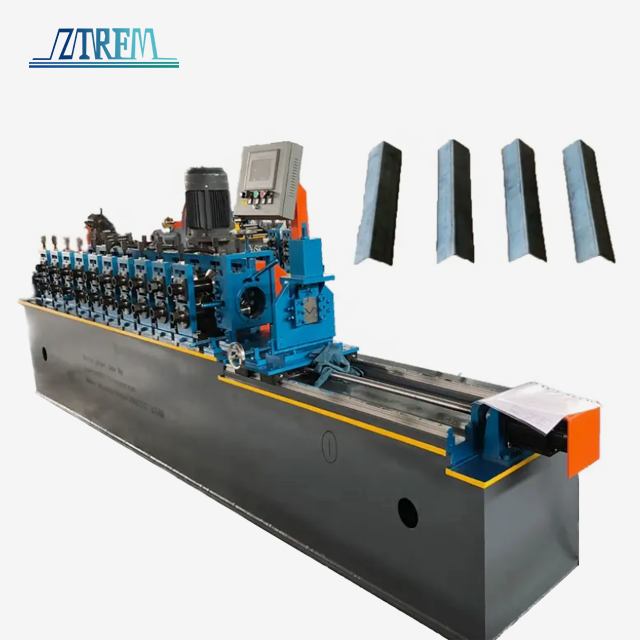
Dodavanje automatskog probijanja na liniju mašina za izradu T-bara za plafone jedno je od najuticajnijih unapređenja koje proizvođač stropnih rešetki može napraviti. Kada se servo pogonjena ili hidraulična jedinica za probijanje direktno integriše u sekvencu valjanja, ona precizno utiskuje servisne otvore, utore za konektore i uzorke udubljenja punom brzinom linije - bez zaustavljanja trake. Rezultat je mjerljiv skok u protoku, bolja ponovljivost dimenzija i dramatično niži režijski troškovi rada. Za američke nabavne timove koji nabavljaju opremu za okvire za spuštene plafone, razumijevanje kako ova integracija funkcioniše je ključno prije potpisivanja narudžbenice.
Šta automatsko probijanje zapravo radi unutar T-mrežne linije
Mehanika iza linijskog probijanja
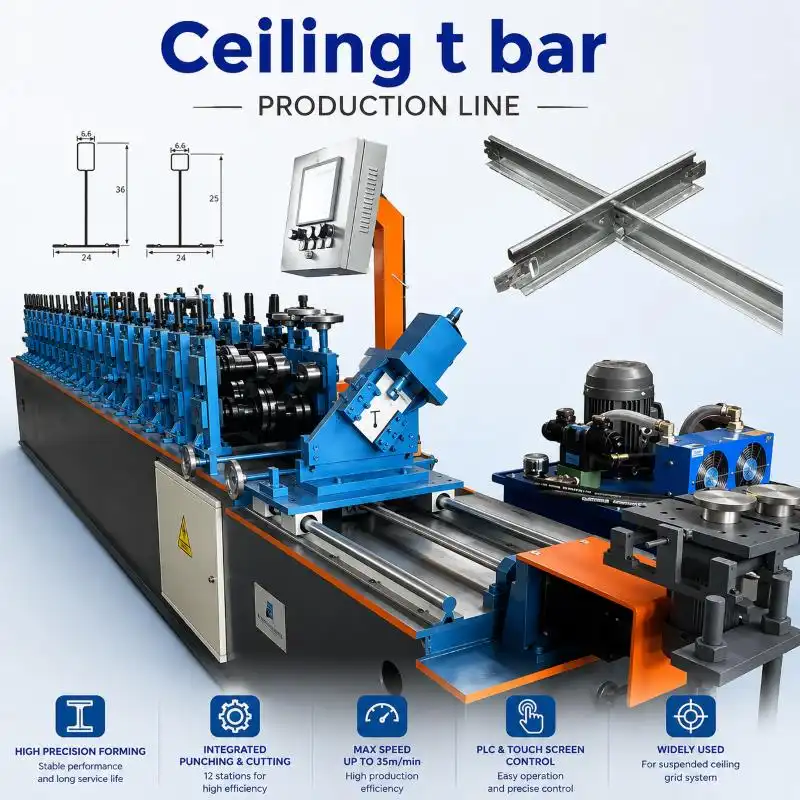
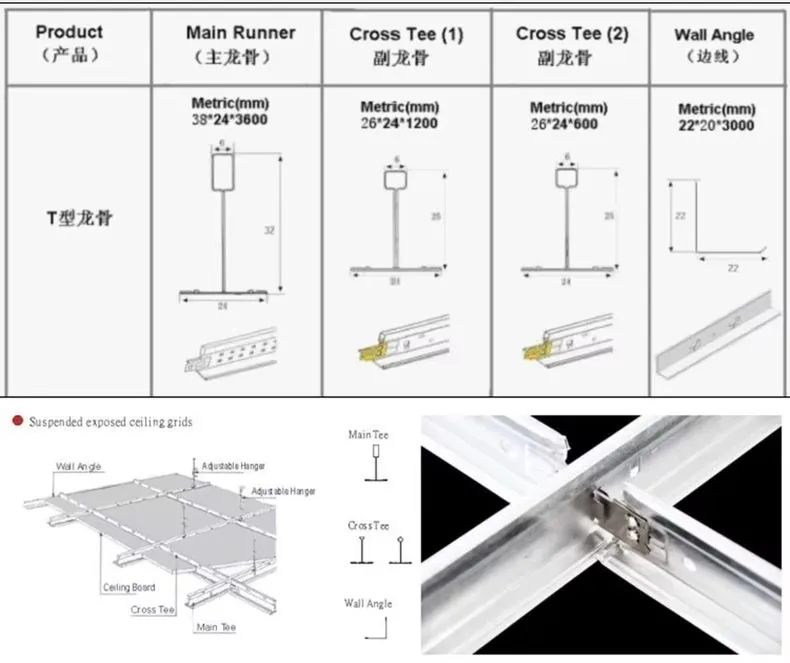
Čelična traka prolazi kroz standardni proces valjanja gdje se oblikuje u oblik slova T pomoću niza valjnih stanica. Set kalupa od kaljenog čelika za alat se izbacuje na pokretnu traku pomoću linijskog modula za probijanje, koji se obično postavlja između određenih stanica za proizvodnju ili neposredno prije letećeg reza. PLC sinhronizuje hod probijača sa brzinom trake, tako da udaljenost između rupa ostaje ista bez obzira na brzinu kretanja linije. Ova sinhronizacija funkcioniše na ZTRFM linijama sa Siemensovom arhitekturom upravljanja. Održava toleranciju koraka utora unutar ±0.5 mm preko glavne dužine T-utora od 3,600 mm.
Ključne hardverske komponente
Stanica za bušenje ima nekoliko dijelova koji rade zajedno i timovi za nabavku bi ih trebali pažljivo pregledati:
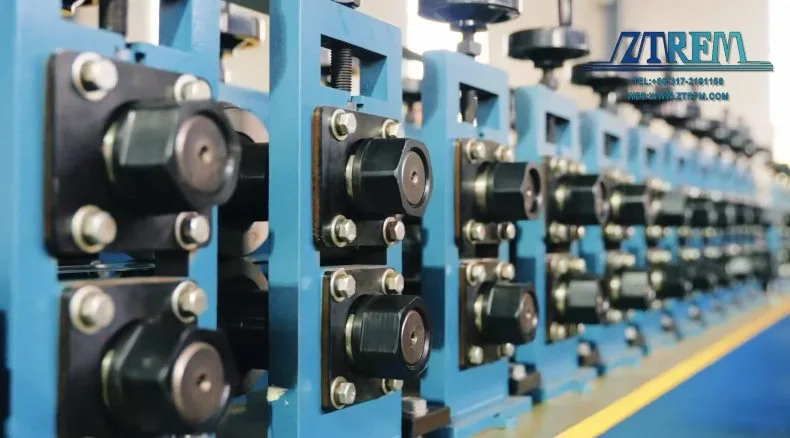
- Setovi probijača i matrica izrađeni su od alatnog čelika GB-Cr12 koji je vakuumski zagrijan na HRC 58-62. Ovo je ista vrsta čelika koja se koristi za valjanje alata na glavnoj liniji T-profila (18 stanica) i liniji poprečnih T-profila (16 stanica) kompanije ZTRFM.
- Hidraulički ili servo aktuator pomiče glavu probijača. Servo pogoni vam omogućavaju podešavanje dubine i brzine hoda, tako da možete napraviti jedinstvene uzorke udubljenja ili prevelike rupe bez potrebe za preuređivanjem cijele stanice.
- Povratna sprega PLC enkodera očitava položaj trake u realnom vremenu i aktivira bušač u tačno programirano vrijeme. Ovo održava konzistentan razmak između utora, koji je obično svakih 150 mm (6 inča) prema pravilima rasporeda mreže ASTM C635.
- Sistem podmazivanja matrice koji produžava vijek trajanja probijača; ZTRFM predlaže oštrenje vrhova probijača svakih 100,000 udaraca i koristi PLC brojač udaraca kako bi radnici znali kada je vrijeme za to.
Ovi dijelovi rade zajedno kao jedna sinhronizirana jedinica. Kada jedan dio nije pravilno kalibriran, to uzrokuje da rupe nisu poravnate. Zato kupci trebaju zatražiti 8-satni kontinuirani test rada prije nego što prihvate isporuku stroja za T-mrežu za strop.
Zašto proizvođači dodaju ovu mogućnost svojim linijama
Lako je vidjeti zašto je linijsko probijanje dobro za poslovanje. Za ručno offline probijanje potrebna vam je drugačija mašina, drugi korak rukovanja i osoba koja je odgovorna samo za taj zadatak. Dimenzionalna varijacija se pogoršava svaki put kada se profil promijeni s jednog mjesta na drugo. Ta razlika se rješava na samom izvoru linijskom obradom.
Kada menadžeri nabavke od samog početka zatraže automatsko bušenje, ovo su glavne praktične prednosti koje vide:
- Brzina linije se održava na 0–20 m/min čak i tokom ciklusa probijanja i rezanja jer se probijač aktivira u hodu umjesto da zaustavlja traku. Ovo je ogromna prednost za izradu mnogih PPGI glavnih T-komada sa prethodno obojenom trakom debljine 0.12–0.3 mm.
- Konzistentna geometrija rupa na svakoj šipki u proizvodnom ciklusu, što je veoma važno kada radnici ugrađuju poprečne nosače u glavne utore za nosače na plafonu kancelarije od 10,000 kvadratnih metara. Jedan pogrešno poravnat utor znači da se paleta ne može koristiti.
- Smanjena ovisnost o radnoj snazi uklanjanjem drugog operatera za rezanje, što je smanjilo potrebe za radnom snagom, smanjilo troškove proizvodnje po metru i riješilo se čestog izvora povreda usljed ponavljajućih naprezanja u pogonu.
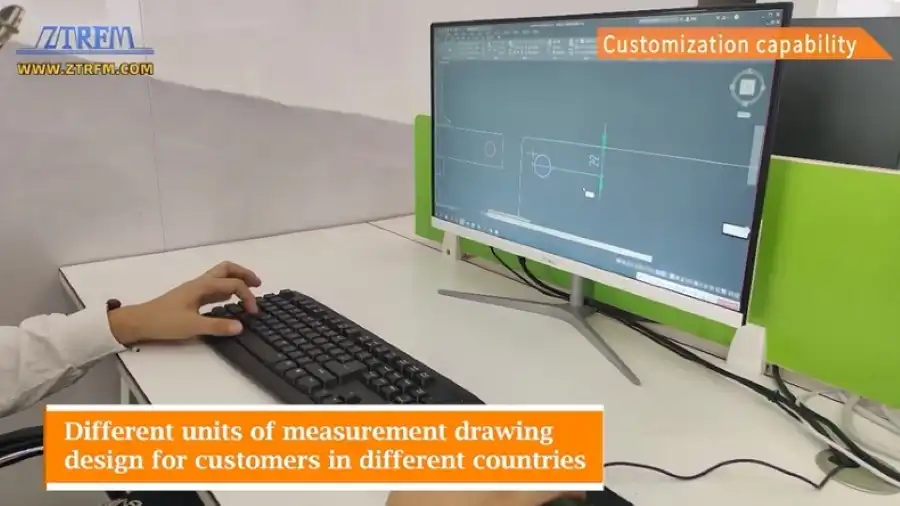
- Mogućnost OEM prilagođavanja za distributere privatnih robnih marki kojima su potrebni jedinstveni uzorci rupa ili brendirani nizovi rupica. ZTRFM-ov servo pogonjeni bušač podržava ovu funkciju promjenom softverskih parametara umjesto fizičkog preuređivanja mašine.
Problemi koji se javljaju kod standardne proizvodnje direktno se rješavaju ovim prednostima. Kada kompanija izvodi različite korake za oblikovanje i probijanje, problemi s vremenom između dvije stanice dovode do zaliha u toku proizvodnje koje zauzimaju prostor na proizvodnom pogonu i koštaju novac. Kod linijskog probijanja, taj dvostepeni proces se spaja u jedan tok.
Usklađivanje konfiguracije probijača sa specifikacijama vašeg profila
Razmatranje sirovina
Linija za T-mrežu spuštenih plafona u ZTRFM-u radi sa PPGI trakom debljine 0.12–0.3 mm za vidljivu gornju ivicu i GI trakom debljine 0.2–0.4 mm za stabilnu donju mrežu. Oblik matrice za probijanje mora uzeti u obzir ovaj raspon debljina. Zazor matrice postavljen za traku od 0.3 mm ostavit će neravnine na materijalu debljine 0.12 mm, što negativno utiče i na otpornost premaza na hrđu i na performanse ispitivanja slane magle koje su obično potrebne za poslovne plafone.
Kompatibilnost odmotača i sistema za dovod
Odmotač na ZTRFM -ovoj liniji može podnijeti do 1.5 tona zavojnica s unutrašnjim promjerom od 450–550 mm. Pokreće ga valjano vratilo od čelika 45# promjera 50 mm. Pobrinite se da napetost odmotača ostane stabilna tokom udara probijača kada dodate modul za probijanje na postojeću liniju. Kada se aktivira visokofrekventni hidraulični probijač, to uzrokuje kratkotrajni skok napetosti u traci. Ako kočnica odmotača ne može to popraviti, traka luta, što remeti registraciju rupa.
Kontrolna lista za nabavku: Šta treba provjeriti prije kupovine
Potrebno je više od pukog poređenja cijena po liniji da biste pronašli mašinu za T-mrežu za plafon sa ugrađenim automatskim rezanjem. Novac kupca je siguran uz sljedeće korake provjere:
- Zatražite testiranje materijala na vašoj specifičnoj zalihi. Zamolite dobavljača da provuče PPGI debljine 0.12 mm kroz stanicu za probijanje, a zatim pomoću pomičnih mjerila provjerite veličine probušenih primjeraka.
- Potvrdite funkcionalnost PLC brojača hodova. Sistem upozorenja za održavanje treba da prati cikluse probijanja i da oglasi alarm prije nego što istrošenost matrice dovede do stvaranja neravnina, a ne nakon što je kupcu poslano mnogo loših proizvoda.
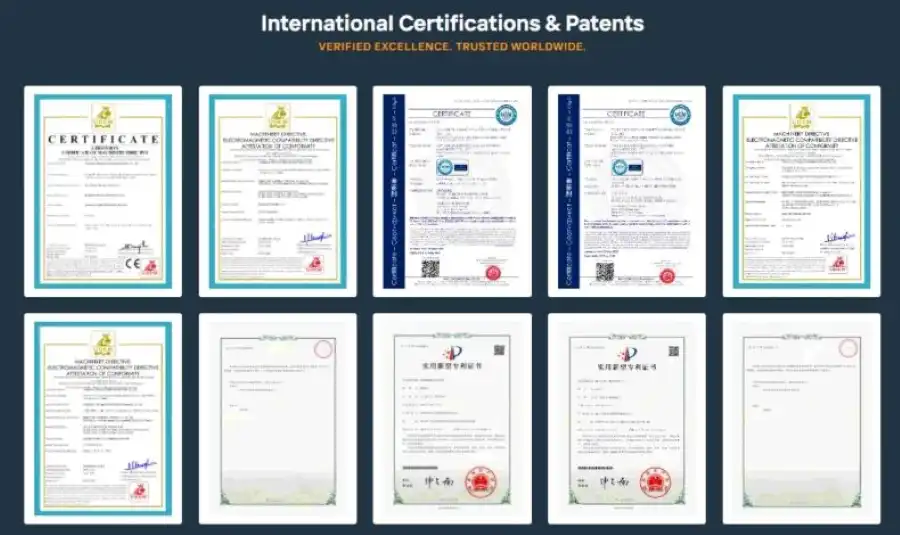
- Provjerite da li ISO 9001 i CE certifikat pokrivaju cijeli modul za bušenje, a ne samo dio za izradu valjaka. ZTRFM posjeduje ISO 9001, CE i CAS odobrenja za cijelu liniju.
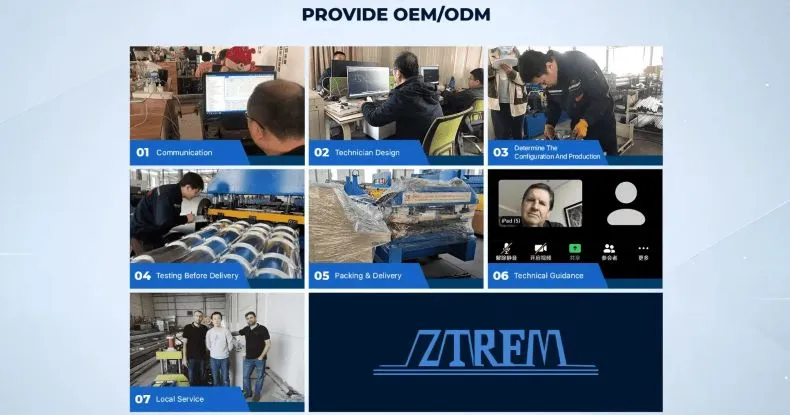
- Pitajte o daljinskoj dijagnostici. Inženjeri mogu provjeriti krivulje hidrauličkog pritiska i podatke o obrtnom momentu servo motora iz daljine zahvaljujući ZTRFM-ovoj Siemens oblačnoj IoT integraciji. Ovo značajno smanjuje vrijeme potrebno za rješavanje problema, što je jasna prednost u pogledu vremena rada za kupce iz SAD-a koji rade u različitim vremenskim zonama od svog dobavljača.
- Razjasnite uslove vlasništva alata za OEM i ODM prodaju. Ako je cijeli plan jedinstven za vaš brend, prilagođeni obrasci za bušenje trebaju dolaziti s crtežima koji su pokriveni ugovorom o povjerljivosti.
zaključak
Dodavanje automatskog probijanja na liniju za valjanje stropnih T-bara više nije lijep dodatak; brzo postaje standard u konkurentnoj proizvodnji stropova. S linijskim poravnanjem, GB-Cr12 alatima i PLC-kontroliranim upravljanjem hodom, proizvodnja je brža, tolerancije su manje, a cijena po jedinici niža. Kada američki nabavni timovi razmatraju opremu za izradu stropnih konstrukcija, ne bi trebali pitati trebaju li specificirati automatsko probijanje. Umjesto toga, trebali bi pitati koja konfiguracija odgovara njihovom rasponu materijala, ciljevima proizvodnje i potrebama proizvođača originalne opreme (OEM). Dobijanje tih odgovora od kompanije koja ima terenske lokacije koje se mogu provjeriti u više od 150 zemalja znatno skraćuje proces pregleda.
ČESTA PITANJA
1. Koji raspon debljine materijala podržava stanica za bušenje?
PPGI se reže na 0.12–0.3 mm za gornju ivicu, a GI se reže na 0.2–0.4 mm za donju mrežu na ZTRFM-ovoj T-liniji mreže. Da bi se radilo s ovim rasponom, postavke razmaka matrice PLC-a mogu se mijenjati bez potrebe za preuređivanjem stanice za probijanje.
2. Može li se automatsko probijanje naknadno ugraditi na stariju liniju za valjanje?
Moguće je naknadno opremiti već postojeću liniju, pod uslovom da ima odgovarajući PLC i da ima dovoljno prostora između valjkastih stanica. Uz to, povratna sprega enkodera mora se ponovo podesiti da radi sa trenutnim pogonskim sistemom. Prije davanja ponude, tehnički tim ZTRFM-a provjerava da li će popravka funkcionisati.
3. Koliko često je potrebno održavanje matrica za probijanje?
ZTRFM kaže da vrhove probijača treba oštriti svakih 100,000 udaraca. Prije te tačke, ugrađeni PLC brojač udaraca šalje upozorenje, što omogućava operaterima da planiraju održavanje unaprijed umjesto naknadno.
4. Da li linijsko probijanje utiče na ukupnu brzinu linije?
Linija ostaje između 0 i 20 m/min na ZTRFM-ovoj konfiguraciji letećeg probijača tokom ciklusa probijanja i rezanja. Probijač udara u valjanu traku bez zaustavljanja pomicanja, što održava brzinu.
5. Koje certifikate dobavljač treba imati za ovu opremu?
Kupci bi trebali provjeriti da li cijela linija, uključujući modul za bušenje, ima ISO 9001, CE i CAS odobrenje. Ove akreditacije dokazuju da se poštuju metode kontrole kvalitete i pravila sigurnosti proizvoda.
Nadogradite svoju proizvodnu liniju ZTRFM-ovom tehnologijom automatskog probijanja
Budući da je certificiran prema ISO 9001, CE i CAS standardima i radi sa Siemens cloud IoT-om, ZTRFM od 2014. godine proizvodi rješenja za mašine za izradu T-bara za plafone i plafone za kompanije u preko 150 zemalja. Bez obzira da li vam je potrebna standardna konfiguracija linijskog bušenja ili potpuno prilagođeno OEM rješenje za mašinu za izradu T-bara za plafone od dobavljača s alatima koji su zaštićeni ugovorom o neotkrivanju podataka, naš tim to može izgraditi za vas. Možete nam poslati e-poštu na zhongtuorollforming@gmail.com da biste zatražili uzorak, tehnički savjet ili razumnu ponudu.
reference
1. Američko društvo za ispitivanje i materijale (ASTM). ASTM C635: Standardna specifikacija za proizvodnju, performanse i ispitivanje metalnih sistema ovjesa za akustične ploče i ugradbene panele. ASTM International, 2022.
2. Udruženje industrije čeličnih konstrukcija (SFIA). Tehnički vodič za hladno oblikovane čelične konstrukcije. SFIA, 2021.
3. Manufacturers' Monthly. Trendovi automatizacije u valjanju: Inline probijanje i integracija servo motora. Manufacturers' Monthly, 2023.
4. Građevinski specifikacija. Sistemi spuštenih plafona: Standardi materijala i tolerancije ugradnje. Građevinski specifikacija, 2022.
5. Časopis Metalforming. Najbolje prakse održavanja alata za visokocikličko probijanje. Časopis Metalforming, 2023.
6. Međunarodna organizacija za standardizaciju. ISO 9001:2015 Sistemi upravljanja kvalitetom - Zahtjevi. ISO, 2015.